

Soudure froide carte électronique : la reprendre
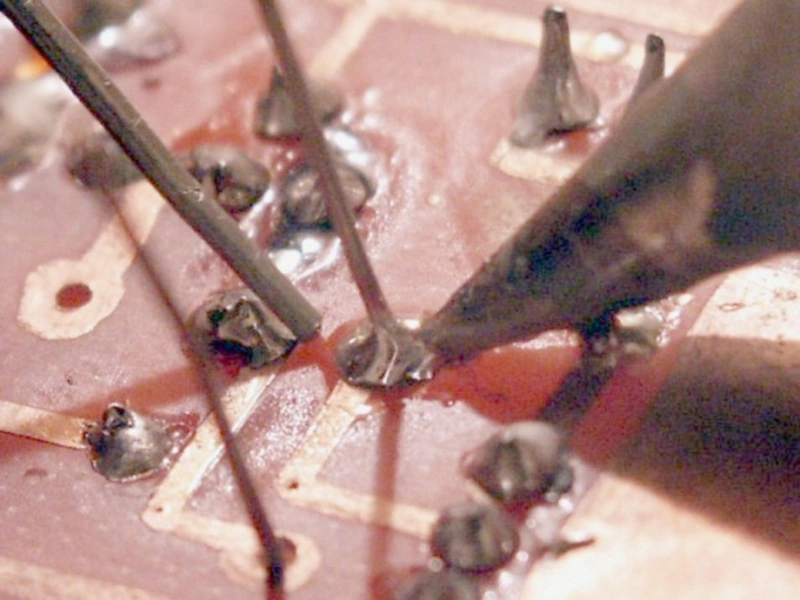 Photo : Wikimedia Commons — Tlapicka (CC BY-SA 3.0 ; image adaptée)
En bref
- Un joint froid se reprend avec du flux neuf, une panne propre et un appoint d’étain ; le simple réchauffage ne rétablit pas la liaison.
- 300 à 350 °C suffisent sur un joint fin à l’étain-plomb ; le sans-plomb demande 350 à 380 °C, davantage sur une masse thermique.
- La continuité ne suffit pas : un joint froid peut sonner juste et casser à la vibration ou à la chaleur.
- Une pastille décollée ou un stratifié carbonisé arrêtent la reprise ; un BGA demande un autre outillage.
- Quinze à trente minutes pour un joint accessible, plusieurs heures pour traquer une intermittence.
Une soudure froide se reprend au fer, mais pas en réchauffant le joint tel quel. Je nettoie la zone, j’applique du flux, je chauffe la pastille et la patte ensemble, j’ajoute un peu d’étain neuf, puis je laisse refroidir sans bouger. Le joint doit redevenir concave et bien mouillé, pas former une bille posée sur la pastille.
Le geste prend quelques minutes. Ce qui prend du temps, c’est de savoir si le défaut vient bien de là. Un joint froid peut sonner en continuité : le métal se touche sans être réellement lié, et le défaut revient au premier cycle thermique.
Je commence donc par éliminer les causes voisines. Un fusible de carte qui saute ne désigne pas un joint, et un condensateur électrolytique gonflé produit les mêmes coupures à chaud.
Attention
Coupez l’alimentation, retirez la batterie et déchargez les condensateurs de filtrage. Un fer à 350 °C brûle la peau et peut enflammer un solvant. Travaillez sur une surface dégagée, avec une aspiration des fumées.
183 °C
fusion de l’étain-plomb Sn63/Pb37
217–220 °C
fusion du SAC305 sans plomb
moins de 90°
angle de mouillage accepté par l’IPC-A-610
371–398 °C
réglage de panne cité par l’EPTAC
Un joint froid n’est pas seulement un joint terne
La norme IPC-A-610 décrit le joint froid comme une surface terne, granuleuse ou givrée, avec un congé mal dessiné. La cause est double : chaleur insuffisante ou mouvement pendant la solidification. Le métal n’a pas eu le temps de mouiller la pastille, ou il a cristallisé en étant secoué.
Attention à l’inverse : un joint sans plomb sain est souvent mat et légèrement granuleux. La brillance n’est pas un critère d’acceptation. Ce qui compte, c’est l’angle de mouillage, la forme du congé et la continuité du raccord.
L’IPC-A-610 retient un angle de mouillage inférieur à 90° : le métal doit remonter sur la patte et s’étaler sur la pastille en formant un creux, pas une bosse. Un congé convexe, qui se détache du bord de la pastille, est suspect même s’il brille.
Je distingue trois aspects qui se corrigent presque de la même façon :
- Joint froid : mat, granuleux, mal mouillé, souvent fissuré au raccord.
- Joint secoué : surface plissée ou craquelée, obtenue quand la pièce a bougé avant solidification.
- Joint sous-alimenté : trop peu d’étain, congé trop fin, raccord mécaniquement faible.
Le troisième cas n’est pas un défaut de chauffe, mais il se reprend avec le même geste : nettoyage, flux, appoint d’étain, forme.
Pourquoi la chaleur n’arrive pas
Une panne réglée à 350 °C ne pose pas 350 °C sur le joint. La température chute au contact de la pastille, de la piste et de la masse de cuivre. Plus la masse est grande, plus la panne doit être large et la montée en température progressive.
Les causes que je rencontre le plus souvent :
- une panne trop fine sur une pastille de masse ;
- un temps de contact trop court, par peur d’abîmer ;
- une pastille oxydée ou couverte de vernis ;
- un flux absent ou déjà évaporé ;
- un composant déplacé pendant le refroidissement.
L’oxydation est le piège discret. Une pastille qui a noirci ne mouille pas, même à bonne température. Chauffer plus fort ne retire pas l’oxyde : il faut nettoyer, gratter doucement le vernis si nécessaire, puis fluxer.
Un joint peut aussi se fissurer alors qu’il avait été correctement soudé. Les cycles thermiques dilatent la carte et le composant différemment ; la fissure part du pied du congé et avance sous le composant. Le symptôme est alors une intermittence, pas une panne franche.
Enfin, un joint froid ne dispense pas de contrôler le composant. Remplacer une résistance sans reprendre ses soudures revient à remettre la même cause sous une pièce neuve.
Un MOSFET en court-circuit ou une diode qui fuit se contrôlent après avoir écarté le joint.
Les symptômes qui valent une inspection
Un canal qui ne répond plus, une LED qui clignote, un appareil qui redémarre quand on le touche : ces signes ne désignent pas le joint, mais ils justifient de le regarder.
| Symptôme | Ce qu’il évoque | Premier contrôle |
|---|---|---|
| Symptôme Fonctionne à froid, s’arrête après quelques minutes | Ce qu’il évoque Fissure qui s’ouvre à la dilatation | Premier contrôle Chauffer localement en surveillant la continuité |
| Symptôme Revient quand on appuie sur la carte | Ce qu’il évoque Joint fissuré ou patte mal soudée | Premier contrôle Pression au stylet isolant, hors tension |
| Symptôme Redémarre sous charge | Ce qu’il évoque Chute de tension sur un joint résistif | Premier contrôle Mesurer la tension aux bornes du joint en charge |
| Symptôme Bruit ou dérive sur un signal | Ce qu’il évoque Résistance de contact instable | Premier contrôle Comparer avec un joint voisin |
Quatre familles de symptômes et le contrôle qui les départage.
Une carte qui fonctionne à froid et s’arrête à chaud peut aussi avoir un composant thermosensible. Le test thermique départage les deux. Un relais qui ne colle pas donne lui aussi une intermittence, mais le bruit de commutation et la mesure de bobine orientent ailleurs.
Le test le plus simple : souffler de l’air tiède sur une zone précise, ou refroidir au spray, et surveiller le signal. Un joint qui change d’état sous l’effet de la température est un joint suspect ; un composant peut faire la même chose, d’où la confirmation à la mesure.
La continuité ne suffit pas
Le bip du multimètre ne mesure pas la qualité d’un joint. Sur beaucoup d’appareils, il se déclenche sous quelques dizaines d’ohms. Un joint à 2 ou 3 Ω bipe très bien, et pourtant il dissipe de la chaleur et coupe le signal.
Je mesure donc la résistance entre la pastille et la patte, cordons préalablement court-circuités pour retirer leur résistance propre. Je compare avec un joint voisin du même type. Une valeur supérieure à 1 Ω sur un joint de puissance mérite une reprise ; sur un signal, la comparaison compte plus que le chiffre absolu.
Le test le plus parlant est la chute de tension en charge. Je fais débiter le circuit, puis je mesure la tension aux bornes du joint. À 1 A, 100 mV correspondent à 100 mΩ : le joint chauffe et le circuit voit une chute qui n’a rien à faire là.
La mesure de résistance à faible courant peut donner une valeur correcte alors que le joint est déjà fissuré. Le courant passe par un point de contact, pas par une liaison métallurgique. C’est pour cela que j’ajoute trois épreuves.
Première épreuve : la pression. Hors tension, j’appuie sur la patte avec un stylet isolant, pas avec le doigt, et je surveille la continuité. Une variation franche signale une fissure.
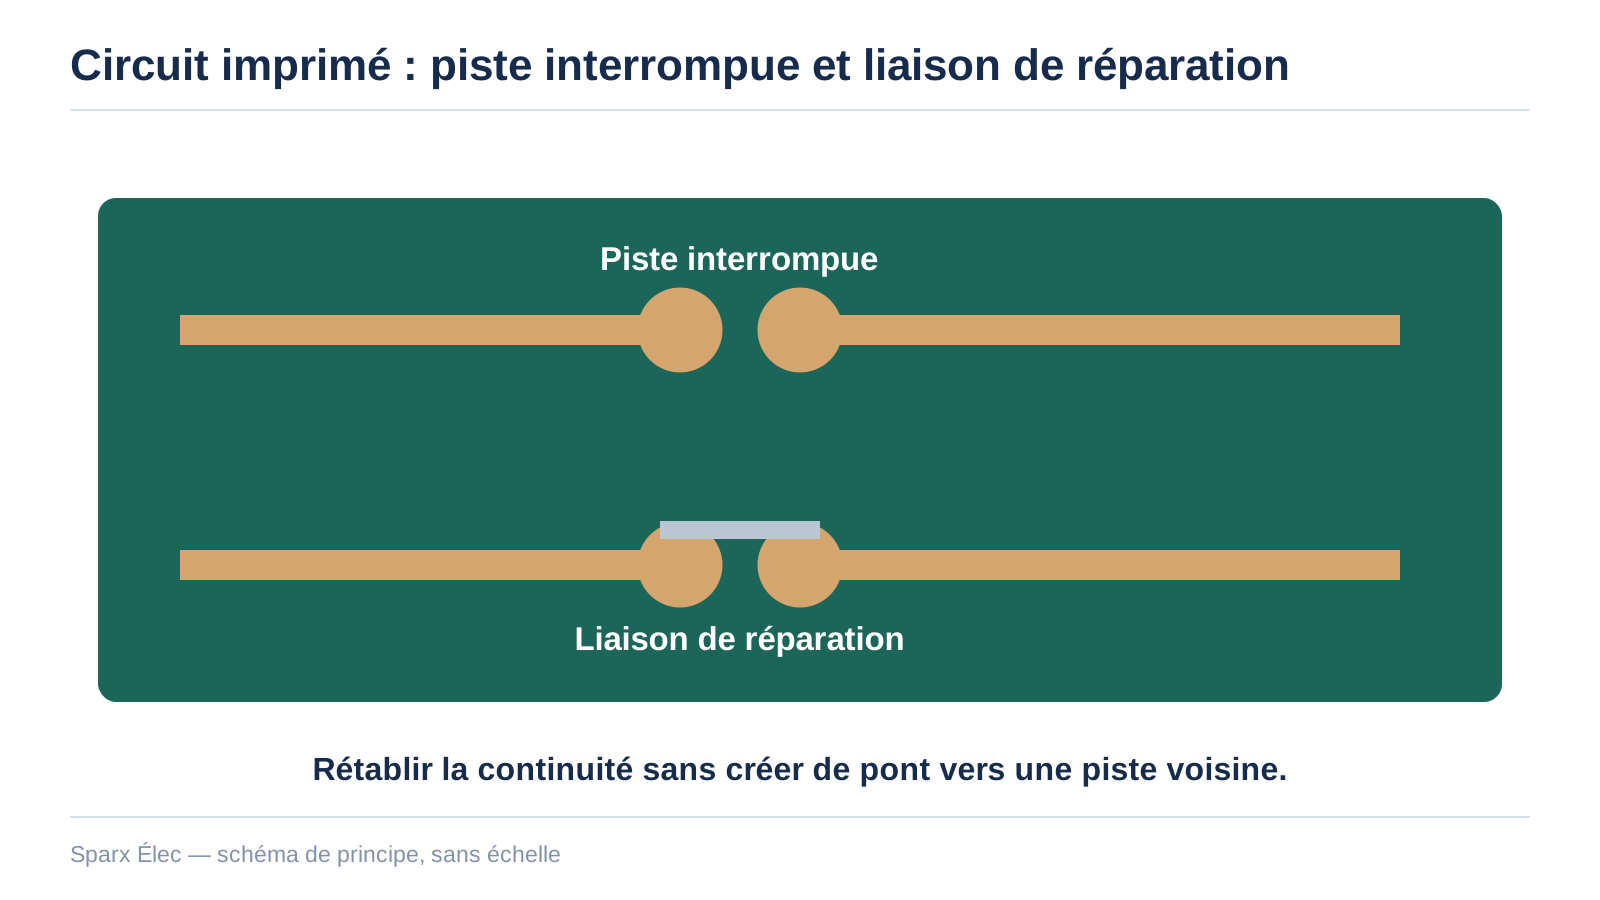
Deuxième épreuve : la chaleur. Un pistolet à air chaud réglé bas, ou un fer approché sans contact, suffit à dilater la zone. Je surveille la résistance en même temps. Un joint qui passe de 0,2 Ω à plusieurs ohms en chauffant est mort.
Troisième épreuve : la charge. Je remets l’appareil en fonctionnement, si c’est possible sans risque, et je regarde la tension au joint. Un oscilloscope en mode persistance attrape les coupures trop brèves pour un multimètre.
Ce trio ne prouve pas l’absence de défaut. Un joint peut tenir à froid et casser en vibration ; c’est une limite de la mesure, pas une raison de conclure trop vite.
Le geste de reprise
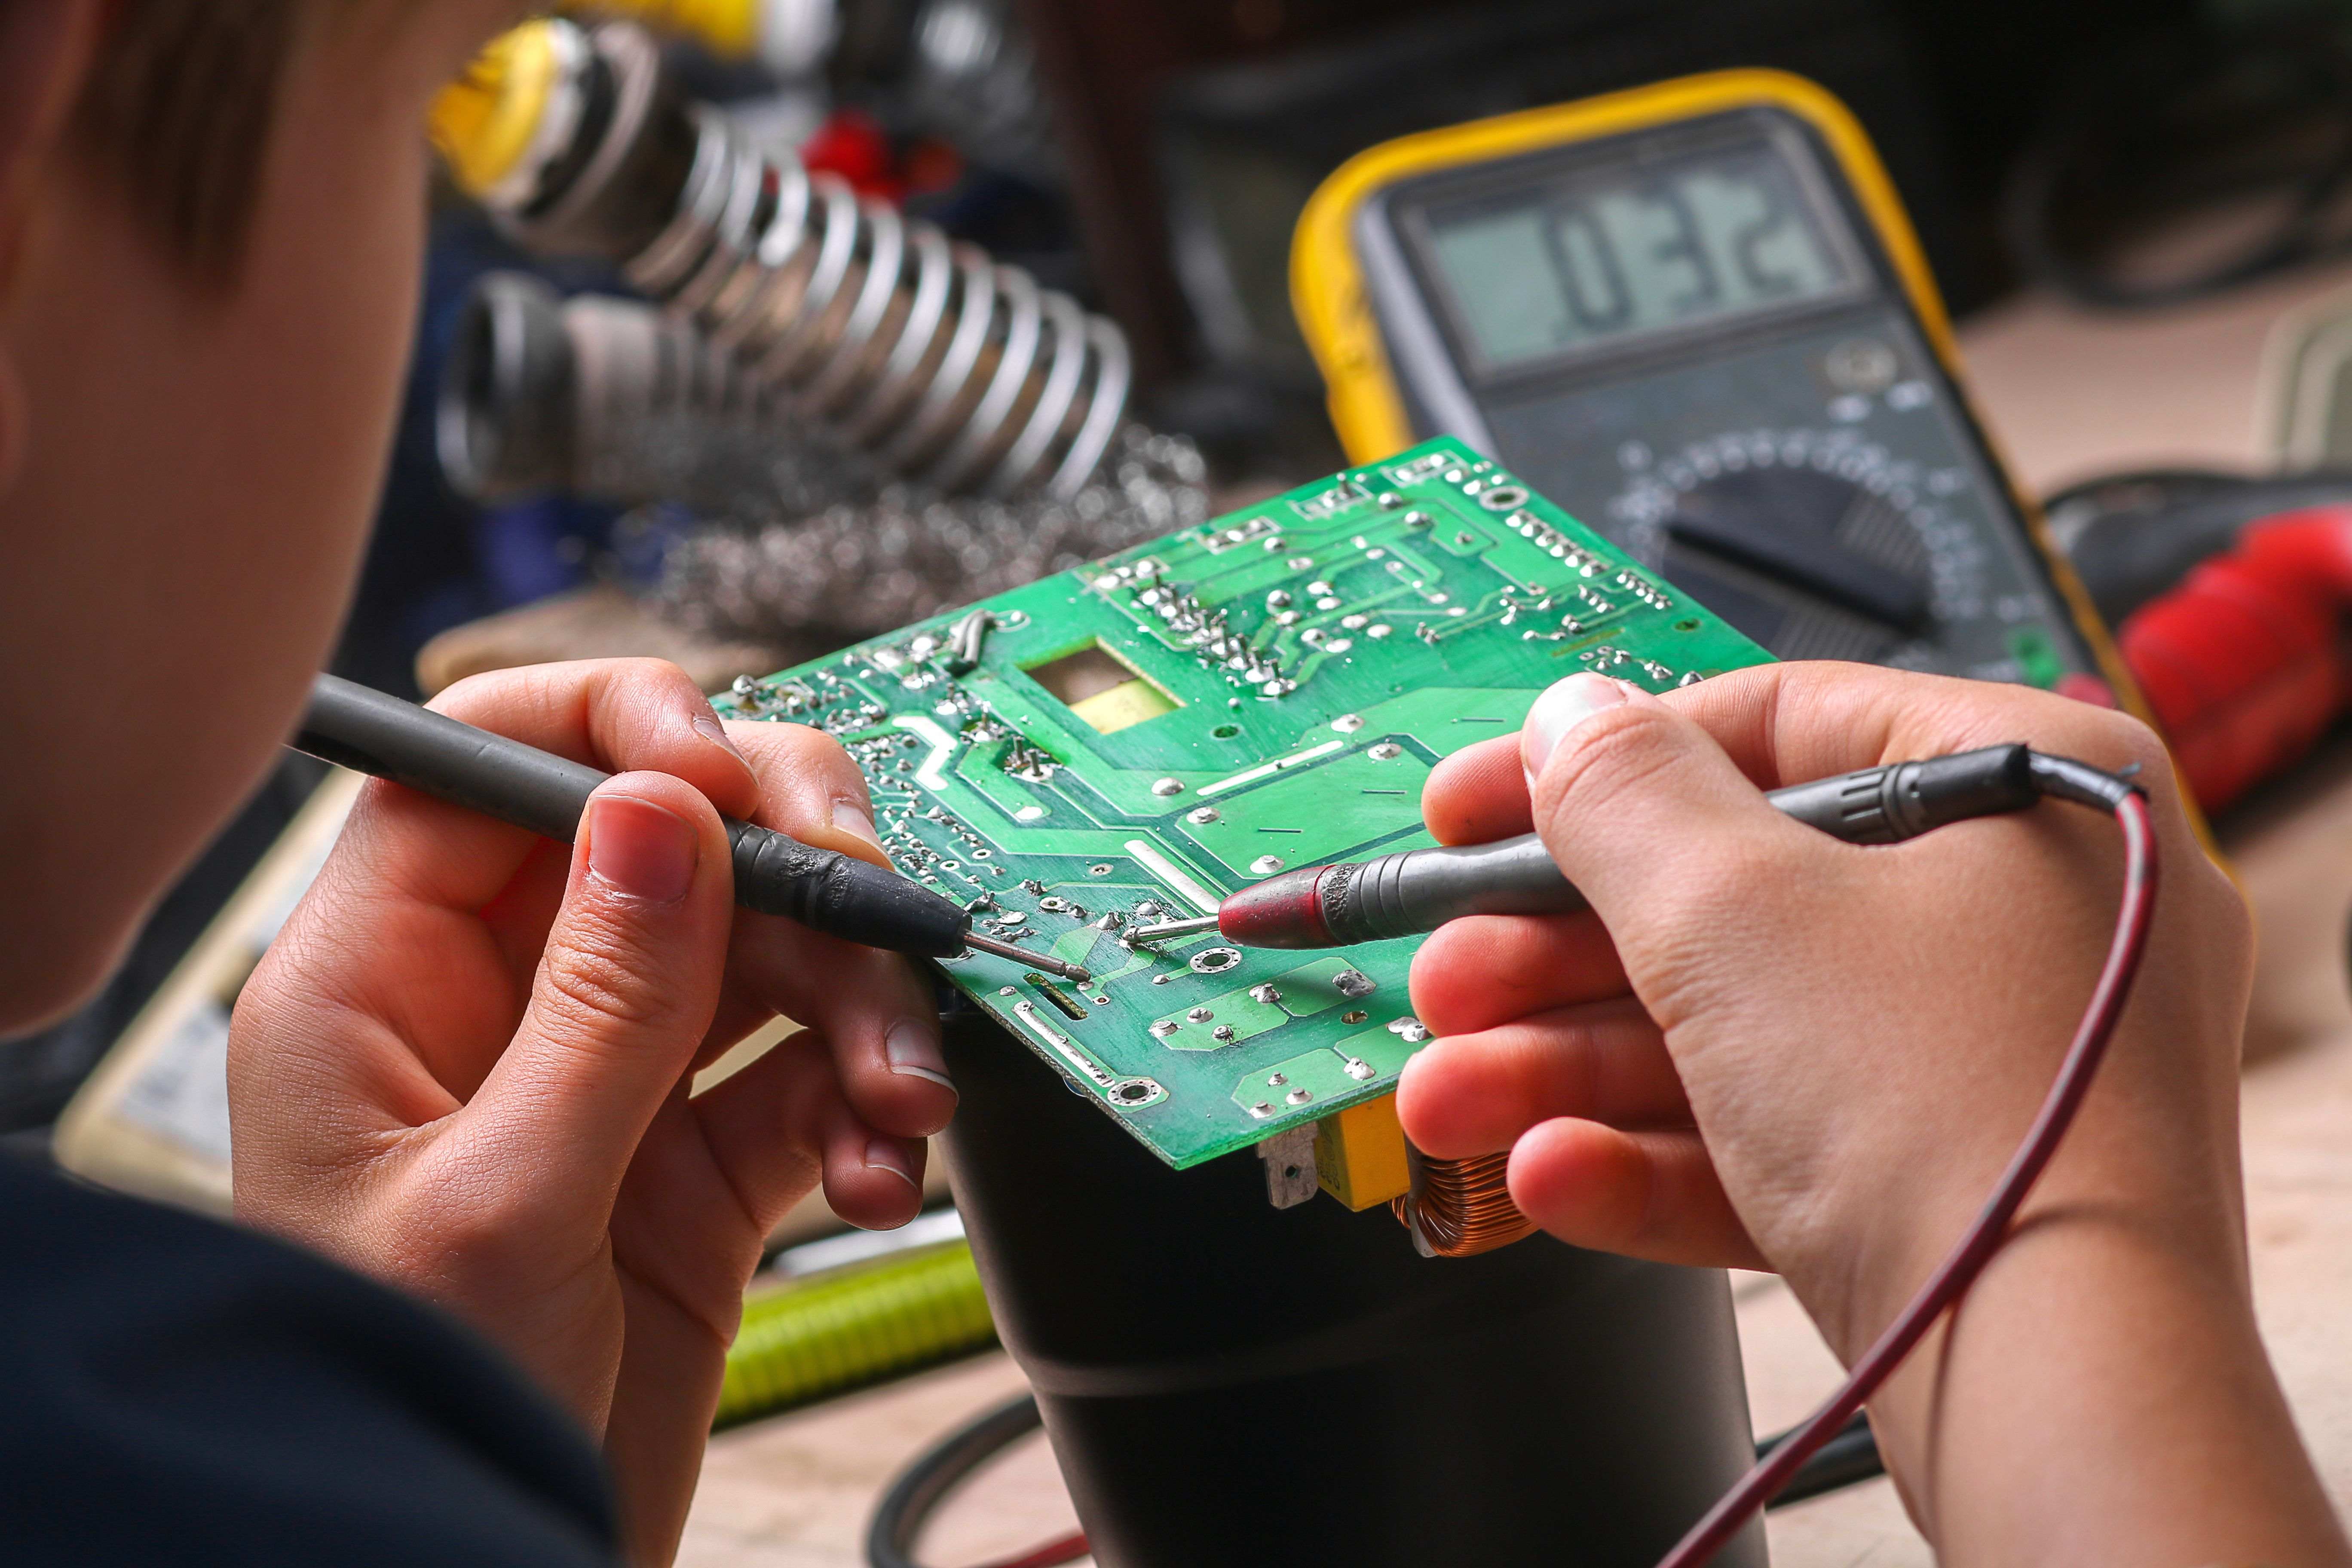
La reprise se fait hors tension, carte déchargée, sur une surface stable. Je photographie la zone avant de toucher : la position du composant et le sens de la patte évitent une erreur au remontage.
Je nettoie d’abord à l’alcool isopropylique, avec une brosse douce. Le flux ne travaille pas sur une surface grasse ou couverte de résidu. Un flux en gel ou en stylo suffit ; le flux de plomberie, acide, est interdit sur une carte.
La panne doit être propre et étamée. Je choisis une panne plate de 2 à 3 mm pour une masse, une panne fine pour un composant 0402. Une panne large transmet mieux la chaleur qu’une pointe fine, même à température égale.
Je pose la panne de façon à toucher la pastille et la patte en même temps. J’ajoute un fil d’étain sur le point de contact : il fond et conduit la chaleur vers les deux surfaces. Le contact dure deux à quatre secondes sur un joint fin ; au-delà, la panne est trop petite ou trop froide.
Quand l’étain devient liquide et se lisse, je retire l’excédent avec une tresse si besoin, puis je forme un congé concave. Je ne souffle pas sur le joint : le refroidissement brutal peut le fissurer et projeter du flux.
Je retire le fer et je maintiens la carte immobile deux à trois secondes. Un joint bougé pendant la solidification est un joint à refaire, même s’il a l’air correct.
Après refroidissement, je nettoie le flux à l’alcool isopropylique. Certains flux no-clean laissent un résidu poisseux qui attire la poussière ; un flux ordinaire, lui, doit être retiré. Le nettoyage fait partie de la réparation, pas de la finition.
Si le joint ne mouille toujours pas, je ne monte pas la température. Je nettoie à nouveau, je re-fluxe, je vérifie que la pastille n’est pas décollée. Chauffer plus fort un oxyde ne fait que brûler le flux et le circuit.
Températures : lire l’alliage et la masse
Le réglage de la station ne se lit pas sur une notice universelle. Il dépend de l’alliage, de la masse de cuivre et de la panne. Le tableau ci-dessous donne les températures de fusion, pas la consigne du fer.
| Alliage | Solidus | Liquidus | Type |
|---|---|---|---|
| Alliage Sn63/Pb37 | Solidus 183 °C | Liquidus 183 °C | Type Étain-plomb eutectique |
| Alliage Sn60/Pb40 | Solidus 183 °C | Liquidus 190 °C | Type Étain-plomb courant |
| Alliage SAC305 | Solidus 217 °C | Liquidus 220 °C | Type Sans plomb courant |
| Alliage Sn99,3Cu0,7 | Solidus 227 °C | Liquidus 227 °C | Type Sans plomb eutectique |
Températures publiées par Orion Industry pour les alliages de brasage courants.
Sur un petit joint à l’étain-plomb, 300 à 350 °C suffisent souvent. En sans-plomb, je monte à 350 à 380 °C. L’EPTAC, organisme de formation IPC, donne 371 à 398 °C comme repère pour la plupart des joints manuels, et 343 °C quand la masse est très faible.
Cette différence s’explique par le bilan thermique : le fer doit apporter assez d’énergie pour porter le joint au-dessus du liquidus, malgré les pertes dans la pastille et la piste. La température affichée est celle de la panne à vide, pas celle du joint.
Sur une carte épaisse ou un plan de masse, un préchauffage modéré aide. Un fer de 350 °C sur un plan de masse peut ne jamais faire fondre l’étain ; une panne plus large et un temps légèrement plus long valent mieux qu’une montée en température excessive.
Je vérifie aussi la station : une sonde de panne ou un thermocouple de contact révèle un écart entre la consigne et la température réelle. Un fer qui affiche 350 °C et n’en fait que 300 °C explique bien des joints froids.
La directive RoHS restreint notamment le plomb dans les équipements mis sur le marché ; l’essentiel des cartes récentes est donc assemblé sans plomb. Cela change les repères : le réglage du fer et le choix du flux ne sont plus les mêmes.
L’IPC-A-610 et l’IPC-7711/7721 sont des référentiels industriels, pas des obligations légales. L’un fixe l’aspect acceptable d’un assemblage, l’autre décrit les procédures de reprise et de réparation. Ils s’appliquent par contrat ou par exigence client, pas parce qu’un texte les rend obligatoires.
Quand la reprise ne sauve pas la carte
Certains défauts dépassent le fer. Une pastille décollée ne se recolle pas avec de l’étain : il faut reprendre la piste, parfois poser un fil, et la réparation dépend de ce qui reste d’adhérence. La méthode est décrite dans piste de circuit imprimé arrachée.
Un stratifié noirci ou carbonisé conduit parfois le courant et ne se répare pas proprement. Une carte qui a senti le brûlé, qui a reçu un liquide conducteur ou qui a été réparée plusieurs fois change de catégorie : je ne la remets pas sous tension pour voir.
Un BGA, un QFN à pad thermique, un composant sous capot métallique ne se reprennent pas au fer. Il faut air chaud, préchauffage, flux et parfois billes neuves. Sans ces outils, la reprise est un coup à décoller la carte.
Un joint sous un blindage ou sous de la résine demande un dégagement mécanique. Le risque de casser une piste est supérieur au bénéfice si la carte est encore disponible en pièce détachée.
Enfin, les cartes de sécurité (détection incendie, commande de gaz, dispositif médical) ne se réparent pas à l’atelier sans procédure et contrôle adaptés. Le remplacement de la carte est la réponse la plus sûre.
Je pèse trois éléments avant de chauffer : la disponibilité de la carte, le temps de reprise et la conséquence d’une panne après réparation. Quand la carte est disponible en pièce détachée à un prix modeste, le remplacement est souvent plus sûr qu’une reprise sur un support abîmé.
Les composants qui demandent un autre geste
Composants traversants. Le fût doit être rempli, pas seulement le dessus. Je chauffe la pastille et la patte, j’ajoute de l’étain jusqu’à voir un ménisque côté soudure, puis je vérifie l’autre face. Un fût à moitié vide casse à la vibration.
CMS passifs. Je chauffe une extrémité à la fois, en maintenant le composant avec une pince. Une pastille chauffée deux fois de suite se décolle plus facilement. Si le composant est collé, je le chauffe par le dessous ou à l’air chaud.
Connecteurs et grosses masses. Le plastique fond avant l’étain. Je préchauffe la carte, j’utilise une panne large et je soude les broches en alternance. Forcer un connecteur arrache ses ancrages : sur un port USB-C qui ne charge plus, les pattes d’ancrage cèdent avant les broches.
Pastilles dorées. L’or se dissout dans l’étain et forme des intermétalliques fragiles. Je retire l’or à la tresse, j’étame, puis je soude. Sur un connecteur de carte, ce détail explique des joints qui lâchent après quelques cycles.
Aluminium et batteries. L’aluminium ne se soude pas au fer avec un flux ordinaire ; il faut un flux spécial ou une technique à ultrasons. Une languette de batterie au lithium ne se soude jamais au fer : le risque d’incendie est réel. Je remplace la batterie ou je passe par un connecteur.
Mélange plomb et sans plomb. Souder au plomb sur une carte sans plomb est possible en réparation, à condition d’avoir le flux et la température adaptés. Le mélange abaisse le point de fusion mais ne dispense pas de chauffer la masse ; ce n’est pas une méthode de production.
Vernis de protection. Je dégage localement le vernis avant de fluxer. Un vernis laissé sur la pastille empêche le mouillage et donne exactement le défaut que je cherche à corriger.
Quand le composant lui-même est suspect, je le dépose et je le contrôle au testeur de composants hors circuit. Une mesure en place est faussée par les composants voisins.
Le temps pèse plus que le consommable
Le budget se répartit en quatre postes, et le plus visible n’est pas le plus lourd.
| Poste | Ordre de grandeur | Ce qui compte |
|---|---|---|
| Poste Flux, étain, tresse, alcool | Ordre de grandeur Quelques euros par reprise | Ce qui compte Le premier lot se compte en dizaines d’euros |
| Poste Fer réglable ou station | Ordre de grandeur Plusieurs dizaines à quelques centaines d’euros | Ce qui compte La stabilité et la panne disponible |
| Poste Loupe ou microscope | Ordre de grandeur Quelques dizaines à quelques centaines d’euros | Ce qui compte Un grossissement utile dès 5 à 10 fois |
| Poste Temps d’atelier | Ordre de grandeur 15 à 30 min pour un joint accessible | Ce qui compte 1 à 3 h pour une intermittence |
Ordres de grandeur hors déplacement, à confirmer selon l’outillage déjà possédé.
Le consommable ne décide pas. Le temps de localisation fait la facture, pas le gramme d’étain. Une reprise simple se compte en dizaines de minutes ; une intermittence qui ne se déclenche qu’à chaud peut prendre plusieurs heures.
Quand la carte est disponible en pièce détachée, je compare le prix de la carte au temps facturable. Une carte neuve évite aussi le risque d’une réparation qui tient trois semaines. À l’inverse, une carte introuvable ou un appareil ancien justifient une reprise soignée.
Je ne facture pas au nombre de joints. Le devis décrit le diagnostic, la reprise et les contrôles ; le prix d’un joint seul n’a pas de sens si personne n’a cherché d’où venait la panne.
Le choix du matériel se joue avant la première reprise. Une station de soudage stable, avec des pannes disponibles, vaut mieux qu’un fer puissant dont la température s’effondre au contact.
Sécurité
Les fumées de soudage ne sont pas qu’une gêne. L’INRS rappelle qu’elles peuvent provoquer asthme, irritation et atteintes pulmonaires, et que la prévention repose sur le captage au plus près de la source, avant l’aspiration générale.
Le sans-plomb ne rend pas les fumées inoffensives : le flux et les résidus métalliques restent en cause.
Le plomb des alliages classiques se fixe sur les doigts. Je me lave les mains avant de manger, je ne pose pas le fer sur l’établi à côté du café, et je range les chutes dans un contenant dédié. Le plomb n’a pas d’odeur : une zone qui sent le brûlé n’est pas pour autant une zone propre.
Un fer à 350 °C brûle au contact. Je pose le fer sur son support, jamais sur la carte ou sur le câble, et je vérifie que le cordon n’est pas près de la panne. Un extincteur adapté aux départs électriques reste accessible.
Les condensateurs de filtrage d’une alimentation à découpage gardent une charge après débranchement. Je mesure la tension avant de toucher, puis je décharge avec une résistance adaptée. Un condensateur de plusieurs centaines de volts ne se décharge pas parce que la LED s’est éteinte.
Enfin, l’électricité statique. Un bracelet relié à la terre et un plan de travail dissipatif suffisent pour manipuler une carte. En atmosphère sèche, un vêtement synthétique charge une personne sans qu’elle le sente.
Un joint froid se juge à la forme et à la tenue, pas à la brillance. Je confirme le défaut, je nettoie, je fluxe, je chauffe la pastille et la patte ensemble, puis je contrôle sous contrainte. Quand la pastille est décollée ou que le composant est sous un boîtier, la reprise au fer n’est plus la bonne réponse.
Une soudure froide peut-elle se réparer sans ajouter d’étain ?
Rarement. Réchauffer un joint oxydé sans flux ni métal neuf fait fondre la surface sans rétablir le mouillage. Le minimum est flux, panne propre et un peu d’étain neuf ; si la pastille est décollée, la reprise change de nature.
Quelle température pour reprendre un joint sans plomb ?
350 à 380 °C sur un joint fin, davantage sur une masse. L’EPTAC cite 371 à 398 °C pour la plupart des joints manuels et 343 °C quand la masse est faible. La consigne se règle sur la pièce, pas sur une valeur unique.
Comment reconnaître un joint froid à la loupe ?
Surface terne et granuleuse, congé convexe, bord de pastille mal mouillé, parfois une fissure au pied du congé. Un joint sans plomb sain peut être mat : je regarde la forme et le mouillage, pas seulement la brillance.
Un joint froid peut-il passer le test de continuité ?
Oui. Le bip prouve qu’un courant passe, pas qu’une liaison métallurgique existe. Un joint fissuré peut afficher quelques ohms et couper à la vibration ou à la chaleur. Il faut une mesure de résistance, une chute de tension en charge et un test thermique.
Peut-on reprendre un BGA au fer à souder ?
Non. Les billes sont sous le boîtier : le fer ne les atteint pas. Il faut air chaud, préchauffage et, souvent, rebillage. Sans cette maîtrise, le remplacement de la carte est plus sûr.
Combien de temps prend une reprise ?
Quinze à trente minutes pour un joint accessible, sans compter le diagnostic. Une intermittence qui n’apparaît qu’à chaud peut demander une à trois heures de recherche. Le temps se compte avant la soudure, pas pendant.

Théo Desrousseaux
Artisan électricien — Yvelines (78), Hauts-de-Seine (92) et Paris Ouest
Électricien de terrain : installations, mises aux normes et dépannages au quotidien. J'ai fondé Sparx Élec et je dirige son magazine, lu en France et à l'international : chaque article est relu et validé par mes soins avant publication.
Mon parcours → Diplômes et certifications → Charte éditoriale → Signaler une correction factuelle →
Sans application mail : copier les informations
Adresse email et contexte prérempli :
theo@sparx-elec.fr
Article : https://www.sparx-elec.fr/soudure-froide-carte-electronique/
Édition : FR — Français
Erreur factuelle : [décrivez l’erreur factuelle]
Passage : [citez ou identifiez le passage]
Source : [URL de source facultative]
Sources officielles et références
Recevez les nouveaux guides
Une notification par semaine dans votre navigateur, sur les nouveaux guides et les changements de norme. Aucune adresse email demandée.
Calculez, comparez ou vérifiez.

Piste de circuit imprimé arrachée : réparation
Une piste arrachée se reprend au fil de cuivre tant que le métal adhère : grattage, étamage, soudure, colle et contrôles. Sections et limites.
Lire le guide Guide Condensateur électrolytique gonflé : le remplacer Un condensateur électrolytique gonflé a ouvert sa soupape : capacité, tension, ESR, dépose et remplacement sans abîmer les pistes d'une carte moderne. Lire le guide
 Guide Fusible carte électronique qui saute : diagnostic Un fusible de carte qui saute signale un court-circuit ou une surcharge. Calibre, type, continuité, composants en défaut : la méthode avant de remplacer. Lire le guide Guide Électronique et électricité : les différences Électronique électrique : différences, composants, mesures et risques. Je vous aide à comprendre vos appareils sans intervenir imprudemment. Lire le guide